



Was reiner Nickel-Draht ist
2019-10-29
1.Produkt Einführung
Zu den Produkten der Nickeldrahtreihe gehören: Nickeldraht, reiner Nickeldraht, Nickellegierdraht, 0,025mm Nickeldraht, N4-Nickeldraht, N6-Nickeldraht; die Reinheit von Nickeldraht kann 99,99% erreichen, die feinste kann 0 erreichen.025mm.
Status: Hart/halbhart/weich.
2. Eigenschaften von reinem Nickeldraht
Die mechanischen Eigenschaften von Nickel sind dem Kohlenstoffstahl nahe. Seine Korrosionsbeständigkeit gegenüber Alkalien liegt bei Metallmaterialien nur an zweiter Stelle nach Silber.Nickeldraht bildet eine schwarze Schutzfolie auf der Oberfläche des konzentrierten AlkaliEs wird hauptsächlich für elektrische Lichtquelle Materialien, Beschichtung, mit hoher Oberflächenqualität und guter Verarbeitungsleistung verwendet.Es wird für die Herstellung von Arbeiten wie Anode verwendetEs kann auch als Leitdraht in der Glühbirne verwendet werden und spielt eine wichtige Rolle in der Chloralkaliindustrie.Elektrotechnische Materialien haben je nach Verwendungszweck verschiedene LegierungenAußerdem müssen die Elektrodenmaterialien einen geringen Widerstand aufweisen, um eine Überhitzung der Elektrode zu vermeiden, eine hohe Hochtemperaturfestigkeit, um den Materialverschleiß zu reduzieren,und eine relativ viskose Schmelze und Flüchtigkeit unter dem Einfluss eines Bogenes zur Verbesserung der Lebensdauer und dergleichen.
Eigenschaften:
(1) mit Schweißbarkeit, hoher Leitfähigkeit, geeignetem linearen Ausdehnungskoeffizient
(2) Die Festigkeit ist bei hoher Temperatur besser, der Widerstand geringer
(3) 3, hoher Schmelzpunkt, Korrosionsbeständigkeit, gute mechanische Eigenschaften, gute Druckverarbeitung bei heißem und kaltem, leicht zu entgasen, geeignet für Funk, elektrische Lichtquelle,MaschinenbauIn der chemischen Industrie ist die Verwendung von Baustoffen in elektrischen Vakuumgeräten wichtig.
3. reiner Nickeldraht Typ:
Reines Nickeldraht kann je nach Material in N4 und N6 unterteilt werden.
(1) N4 reines Nickeldraht
Das heißt, N4-Nickeldraht, auch Nickel Nr. 4 genannt.
N4-Nickeldraht weist eine gute mechanische Festigkeit, Korrosionsbeständigkeit und Wärmebeständigkeit auf. Er eignet sich für die Herstellung von Vakuumgeräten, elektronischen Komponenten, chemischen Filtern für starke Alkalien.
N4-Reinnickeldraht eignet sich für Funk, elektrische Lichtquelle, mechanische Fertigung, chemische Industrie und ist ein wichtiges Strukturmaterial in Vakuum-elektronischen Geräten.
(2) N6 reines Nickeldraht
N6 reines Nickeldraht weist auch eine gute Korrosionsbeständigkeit und eine ausgezeichnete Korrosionsbeständigkeit einer heißen alkalisch-beständigen Lösung auf.
Es weist eine ausgezeichnete Korrosionsbeständigkeit gegenüber alkalischen und neutralen Lösungsmitteln wie Carbonaten, Nitraten, Sulfaten, Chloriden und Acetaten auf.
4. Verwendung von reinem Nickeldraht
Reiner Nickeldraht eignet sich für Funk, elektrische Lichtquelle, mechanische Fertigung, chemische Industrie, ist ein wichtiges Strukturmaterial in Vakuum-elektronischen Geräten,und kann auch als Leitdraht in der Glühbirne verwendet werden.
5- Die Bilder aus reinem Nickeldraht.
Eternal Bliss Alloy Casting & Forging Co., Ltd.
Technische Abteilung.
E-Mail:Cast@ebcastings.com
Was ist die App: 0086-13093023772
- Ja.
Weitere Informationen
Verpackung aus Spinnstoffen, mit einem Gehalt an Spinnstoffen von mehr als 85 GHT
2025-08-27
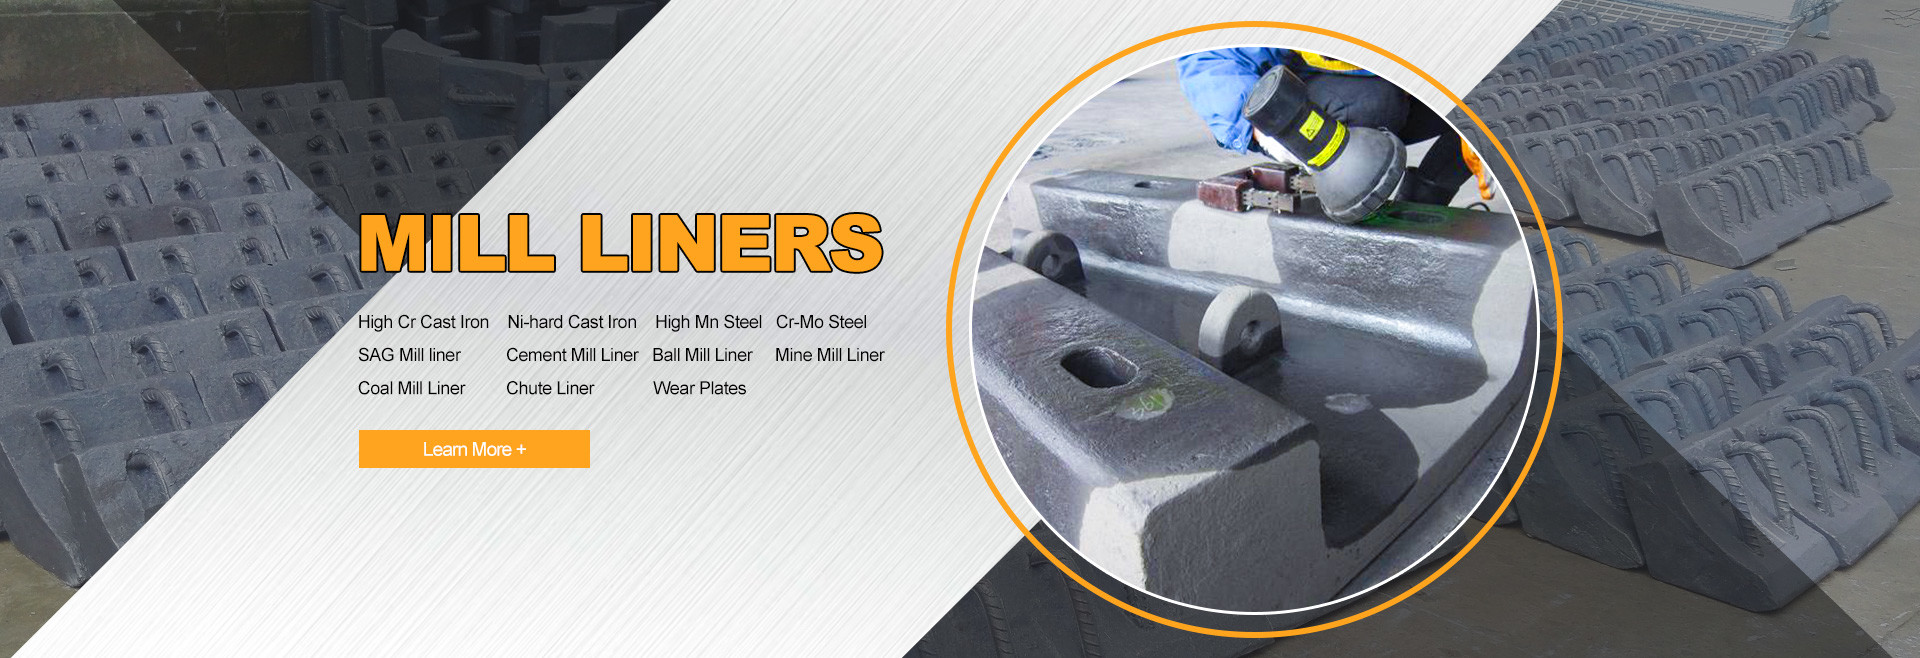
Universelle Kugelmühle für trockenes und nasses Schleifen: hoher Manganstahl für eine verbesserte Verschleißfestigkeit, geeignet für Zement-/Erzschleifszenarien, reduzierte Ausfallzeiten und höhere Effizienz
Universelle Kugelmühle für Trocken- und Nassschleifen: Die Kernproduktdefinition bezieht sich auf Liner, die sowohl bei trockener Schleifung (z. B. Zementklinker, trockenes Erz) als auch bei nasser Schleifung (z. B. Erzschlamm,natte Zementrohstoffe)Im Gegensatz zu spezialisierten Auskleidungen, die nur unter einem Zustand gut funktionieren, bilden diese Auskleidungen Abnutzungsbeständigkeit, Korrosionsbeständigkeit,und Schlagfestigkeit, um sich den besonderen Herausforderungen des Trockens (abrasive Partikelverschleiß) und des Nassen (abrasive + ätzende Schlamm) anzupassen.
Hochmanganer Stahl für eine verbesserte Verschleißfestigkeit: Die Auskleidungen bestehen typischerweise aus Stahl mit hohem Mangangehalt (z. B. ZGMn13), der mit Wassergehärtung behandelt wurde und somit einzigartige verschleißbeständige Eigenschaften besitzt:
Arbeitshärtende Wirkung: Beim Trockenmahlen, wenn harte Partikel (z. B. Zementklinker, Erz) auf die Oberfläche der Beschichtung treffen und reiben, wird die austenitische Struktur von hochmanganhaltigem Stahl plastisch verformt.die Oberflächenhärte von ~ 200 HB auf 500-800 HB schnell zunimmt, die eine fest abnutzungsbeständige Schicht bildet und gleichzeitig die Zähigkeit der inneren Matrix beibehält.
Schlagverschleiß: Bei der Nassschleifung erträgt die Beschichtung nicht nur den Verschleiß von Erzpartikeln, sondern auch den Aufprall von Schleifmedien (Stahlkugeln).mit einer Breite von mehr als 10 mm,, die die Leistung von spröden Materialien wie hochchromhaltigem Gusseisen bei starken Einschlägen weit übersteigt.
Korrosionsminderung unter nassen Bedingungen: Die dichte Oberfläche von wassergehärtetem hochmanganhaltigem Stahl ist zwar weniger korrosionsbeständig als Edelstahl, verringert aber das Eindringen von Schlamm.und seine arbeitsgehärteten Schicht verlangsamt den ätzenden Verschleiß beim nassen Schleifen (.z.B. Erzschlamm, der Schwefelsäure oder Chlorid-Ionen enthält).
Geeignet für Zement-/Erzschleifszenarien: Diese Schiffe sind auf die spezifischen Anforderungen zweier Schlüsselindustrien zugeschnitten:
Zementmahlen: Bei trockener Schleifung von Zementklinker (Härte bis zu Mohs 6-7) widersteht die Auskleidung Hochgeschwindigkeitsschlägen von Klinkerpartikeln und Stahlkugeln, wobei die Arbeitshärtung eine langfristige Verschleißbeständigkeit gewährleistet;bei nassem Schleifen von Rohzementschlamm, widersteht es sowohl abrasivem Verschleiß als auch leichter Korrosion durch den Schlamm.
Erzschleifen: Für die Trockenmahlerei von Erzen (z. B. Eisenerz, Kupfererz) verhindert sie den abrasiven Verschleiß von harten Gangenmineralien; für die Nassmahlerei von ErzschlammEs gleicht die Aufprallfestigkeit (von großen Erzkörpern) und die Erosionsfestigkeit des Schlamms aus..
Reduzierte Ausfallzeiten und höhere Effizienz: Die Leistungsvorteile übertragen sich direkt auf die Betriebsvorteile:
Verlängerte Lebensdauer: Verglichen mit gewöhnlichen Verkleidungen aus Kohlenstoffstahl (Nutzungsdauer 1-3 Monate) oder spezialisierten Verkleidungen in einem einzigen Zustand halten universelle Verkleidungen aus hochmanganhaltigem Stahl 6-12 Monate im Zement-/Erzschleifen,Verringerung der Häufigkeit des Auswechselns von Schichten.
Weniger ungeplante Stillstände: Durch ihre Zähigkeit und Verschleißfestigkeit werden plötzliche Ausfälle (z. B. Riss der Auskleidung, Abfall) minimiert, die zu unerwarteten Stillstandszeiten führen und den kontinuierlichen Betrieb der Kugelmühle gewährleisten.
Stabile Schleifwirkung: Die Auskleidungen behalten ihre ursprüngliche Form und Oberflächeneigenschaften länger bei, wodurch ein gleichbleibender Kontakt zwischen dem Schleifmedium und den Materialien gewährleistet wird.Vermeidung von Effizienzverlusten durch ungleichmäßigen Verschleiß der Auskleidung (e.z.B. verringerte Schleiffeinheit, erhöhter Energieverbrauch).
Designoptimierung für trockene und nasse Universalität
Um eine echte Vielseitigkeit sowohl bei trockenen als auch bei nassen Bedingungen zu erreichen, beinhalten die Auskleidungsstücke gezielte Designmerkmale:
Oberflächenstruktur: Wellen- oder Wellform ̇ verbessert das Heben und Mischen von Material beim Trockenschleifen (Verbesserung der Schleifleistung),während die gekrümmte Oberfläche bei nasser Schleifung die Haftung von Schlamm reduziert (Korrosionsverschleiß durch stehende Schlamm wird minimiert).
Dickengradient: in Bereichen mit hohem Verschleiß (z. B. Einschlagzone in der Nähe des Mühleinlaufs) dicker, um starken Einschlägen standzuhalten,und in Bereichen mit geringem Verschleiß angemessen dünner, um Gewicht und Energieverbrauch zu reduzieren, wobei Haltbarkeit und Betriebseffizienz ausgeglichen werden.
Kantenbehandlung: Die glatten, brennfreien Kanten verhindern die Materialansammlung (kritisch bei nassem Schleifen, um eine lokale Korrosion zu vermeiden) und reduzieren die Partikelbindung (die bei trockenem Schleifen zu einem übermäßigen Verschleiß führt).
Typische Anwendungsszenarien
Universal-Ballmühlen aus Stahl mit hohem Mangangehalt werden weit verbreitet in:
Zementanlagen: Sowohl trockene Kugelmühlen (für das Schleifen von Klinker) als auch nasse Kugelmühlen (für die Zubereitung von Rohstoffschlamm), die sich an den Wechsel zwischen trockenen und nassen Prozessen in Mehrzweckmühlen anpassen.
Bergbau: Zerkleinerungsschaltkreise für Eisenerz, Kupfererz und Golderz: Trockenmahlen von aus dem Bergwerk entnommenem Erz und Nassmahlen von Erzschlamm in Flotationsschaltkreisen.
Baustoffindustrie: Schleifen von Kalkstein, Gips und anderen Mineralien, bei denen die Produktion zwischen trockenen (für Pulverprodukte) und nassen (für Schlammprodukte) Modi wechseln kann.
In diesen Szenarien eliminiert die Fähigkeit der Auskleidungen, sowohl bei trockenen als auch bei nassen Bedingungen zuverlässig zu funktionieren, die Notwendigkeit häufiger Auskleidungswechsel beim Wechseln der Schleifmodi.erhebliche Verbesserung der Betriebsflexibilität und Senkung der Gesamtproduktionskosten.
E-Mail: cast@ebcastings.com
Weitere Informationen
Wärmetauscher-Titanrohre
2025-08-27
Titaniumrohre für Wärmetauscher: Hohe Wärmeleitfähigkeit + Korrosionsbeständigkeit, Ermöglicht effizienten Wärmeübergang in chemischen/pharmazeutischen Wärmetauschern
Titanrohre für Wärmetauscher: Die Kernproduktdefinition, die nahtlose oder geschweißte Titanrohre (typischerweise Reintitan der Güte 1, Güte 2 oder die Legierung Ti-6Al-4V der Güte 5) bezeichnet, die für Wärmetauschersysteme entwickelt wurden – kritische Komponenten, die Wärme zwischen zwei oder mehr Flüssigkeiten übertragen (z. B. Kühlwasser und chemische Lösungen, Dampf und pharmazeutische Aufschlämmungen). Im Gegensatz zu Edelstahl- oder Kupferrohren sind Titanrohre für die Anforderungen der chemischen und pharmazeutischen Industrie an „hohe Wärmeübertragungseffizienz + Kompatibilität mit aggressiven Flüssigkeiten“ optimiert, wo Korrosion und thermische Leistung gleichermaßen kritisch sind.
Hohe Wärmeleitfähigkeit: Titan weist bei 20 °C eine Wärmeleitfähigkeit von ca. 21,9 W/(m·K) auf – während sie niedriger ist als die von Kupfer (ca. 401 W/(m·K)) oder Aluminium (ca. 237 W/(m·K)), übertrifft sie korrosionsbeständige Alternativen wie 316L-Edelstahl (ca. 16,2 W/(m·K)) und Nickellegierungen (ca. 12–15 W/(m·K)) in aggressiven Umgebungen. Für Wärmetauscher bedeutet dies:
Effiziente Wärmeübertragung: Schnellerer thermischer Energieaustausch zwischen Flüssigkeiten, wodurch die erforderliche Rohroberfläche (und damit die Größe des Wärmetauschers) für die gleiche Wärmelast reduziert wird. Beispielsweise kann ein Titanrohrwärmetauscher die gleiche Wärmeübertragungsrate wie eine 316L-Edelstahleinheit mit 20–30 % weniger Rohren erzielen.
Gleichmäßige Temperaturverteilung: Titaneigene, moderate, aber stabile Wärmeleitfähigkeit verhindert lokale Hotspots (ein Risiko bei Materialien mit geringer Leitfähigkeit), was für pharmazeutische Prozesse (z. B. die Synthese temperaturempfindlicher Medikamente) entscheidend ist, bei denen eine präzise Wärmeregelung erforderlich ist.
Korrosionsbeständigkeit: Titaneinzigartiger Vorteil für den chemischen/pharmazeutischen Einsatz liegt in seiner passiven Oxidschicht (TiO₂) – einer dichten, haftenden Schicht, die sich spontan in Luft oder wässrigen Umgebungen bildet und sich bei Kratzern selbst heilt. Diese Schicht widersteht:
Aggressive Chemikalien: Säuren (Schwefelsäure, Salzsäure), Laugen (Natriumhydroxid) und organische Lösungsmittel (Aceton, Ethanol), die in der chemischen Verarbeitung üblich sind, und vermeidet so Erosion oder Perforation der Rohrwand.
Anforderungen an hohe Reinheit: In der pharmazeutischen Herstellung ist Titan inert und gibt keine Metallionen (z. B. Eisen, Nickel aus Edelstahl) in die Prozessflüssigkeiten ab – entscheidend für die Einhaltung der FDA (USA) oder EMA (EU) Standards für Arzneimittelreinheit.
Feuchte/nasse Bedingungen: Selbst in kondensierenden Umgebungen (z. B. Rohrbündelwärmetauscher mit Wasserdampf) vermeidet Titan Rost oder Lochfraß, im Gegensatz zu Kohlenstoffstahl oder niedrig legiertem Edelstahl.
Ermöglicht effizienten Wärmeübergang in chemischen/pharmazeutischen Wärmetauschern: Die Synergie aus hoher Wärmeleitfähigkeit und Korrosionsbeständigkeit löst zwei Kernprobleme dieser Industrien:
Vermeidung von Effizienzverlusten durch Korrosion: Korrodierte Rohrwandungen (z. B. Rostschichten auf Edelstahl) wirken als Wärmeisolatoren und reduzieren die Wärmeübertragungseffizienz im Laufe der Zeit um 15–40 %. Titaneigene Korrosionsbeständigkeit sorgt für eine glatte, ungehinderte Rohroberfläche und gewährleistet eine konstante Wärmeübertragungsleistung über 10–20 Jahre (im Vergleich zu 3–5 Jahren für Edelstahl in aggressiven Chemikalien).
Unterstützung aggressiver Prozessbedingungen: Chemische/pharmazeutische Wärmetauscher arbeiten oft mit Hochtemperatur- (bis zu 200 °C), Hochdruck- (bis zu 10 MPa) Flüssigkeiten oder wechselnden pH-Werten. Titaneigene mechanische Stabilität (Zugfestigkeit ca. 240–860 MPa, je nach Güte) und Korrosionsbeständigkeit unter diesen Bedingungen verhindern ungeplante Stillstände für den Rohraustausch und halten die Wärmeübertragungssysteme effizient am Laufen.
Gängige Titanlegierungen für Wärmetauscher
Verschiedene Titanlegierungen werden je nach den spezifischen Flüssigkeits-, Temperatur- und Druckanforderungen der Anwendung ausgewählt:
Titanlegierung
Schlüsseleigenschaften
Vorteile
Typische Anwendungsszenarien
Güte 1 (Reintitan)
Höchste Duktilität, ausgezeichnete Korrosionsbeständigkeit in milden Chemikalien
Leicht zu formen (für komplexe Rohrformen), kostengünstig für Niederdrucksysteme
Kühlung von pharmazeutischem Wasser, lebensmitteltaugliche Wärmetauscher
Güte 2 (Reintitan)
Ausgewogene Festigkeit (Zugfestigkeit ca. 345 MPa) und Korrosionsbeständigkeit
Vielseitigste Güte, geeignet für die meisten chemischen Umgebungen
Kühlung chemischer Prozesse (Schwefelsäure, Ammoniak), Allzweck-Wärmetauscher
Güte 5 (Ti-6Al-4V)
Hohe Festigkeit (Zugfestigkeit ca. 860 MPa), gute Hochtemperaturstabilität (>300 °C)
Widersteht Druck- und thermischer Belastung, ideal für aggressive Bedingungen
Hochdruck-Chemikalienreaktoren, Hochtemperatur-Dampfwärmetauscher
Zusätzliche Vorteile für die chemische/pharmazeutische Industrie
Über thermische Leistung und Korrosionsbeständigkeit hinaus bieten Titanrohre branchenspezifische Vorteile:
Geringe Wartungskosten: Ihre lange Lebensdauer (15–25 Jahre in Chemieanlagen) reduziert die Häufigkeit des Rohraustauschs – spart Arbeitskosten und minimiert Produktionsausfallzeiten (entscheidend für die kontinuierliche pharmazeutische Herstellung).
Kompatibilität mit CIP-Systemen (Clean-in-Place): Titan widersteht den aggressiven Reinigungsmitteln (z. B. Salpetersäure, Natriumhypochlorit), die in pharmazeutischen CIP-Prozessen verwendet werden, und vermeidet Schäden an den Rohroberflächen während der Sterilisation.
Leichtbauweise: Titandichte (ca. 4,51 g/cm³) ist 40 % geringer als die von Edelstahl (ca. 7,93 g/cm³), was das Gesamtgewicht großer Wärmetauscher reduziert – erleichtert die Installation und senkt die Kosten für tragende Strukturen in Chemieanlagen.
Typische Anwendungsszenarien
Titanrohre für Wärmetauscher sind unverzichtbar in:
Chemische Industrie: Rohrbündelwärmetauscher für Schwefelsäurekonzentration, Salzsäurekühlsysteme oder Petrochemie (widersteht Kohlenwasserstoffkorrosion); Plattenwärmetauscher zur Lösungsmittelrückgewinnung.
Pharmazeutische Industrie: Wärmetauscher für die Arzneimittelsynthese (temperaturempfindliche Reaktionen), die Zubereitung von sterilem Wasser (vermeidet Metallionenverunreinigung) und die Impfstoffherstellung (konform mit Biokompatibilitätsstandards).
Spezialprozesse: Chlor-Alkali-Produktion (widersteht Chlorgaskorrosion), Reinigung von pharmazeutischen Wirkstoffen (API) und industrielle Abwasserbehandlung (widersteht sauren/alkalischen Abwässern).
In diesen Szenarien adressieren Titanrohre direkt die doppelten Anforderungen an Effizienz (hohe Wärmeleitfähigkeit) und Zuverlässigkeit (Korrosionsbeständigkeit) und machen sie zum bevorzugten Material für kritische Wärmeübertragungssysteme in der chemischen und pharmazeutischen Herstellung.
E-Mail: cast@ebcastings.com
Weitere Informationen
Korrosionsbeständige Nickelstreifen für Batterien
2025-08-26
Korrosionsbeständige Nickelstreifen für Batterien: Oberflächenpassivierungsbehandlung, Oxidationsschutz in feuchten Umgebungen, Verlängerung der Batterielebensdauer
Schlüsselbegriffe & Kernleistungsmechanismus
Korrosionsbeständige Nickelstreifen für Batterien: Die Kernproduktdefinition, die sich auf Nickelstreifen (typischerweise hochreines 99,95 %+ Nickel oder Nickellegierungen) bezieht, die mit Korrosionsschutzbehandlungen verbessert wurden – im Gegensatz zu Standard-Nickelstreifen, die in feuchten oder rauen Umgebungen anfällig für Oxidation und Korrosion sind. Diese Streifen sind so konzipiert, dass sie eine stabile elektrische Leitfähigkeit und strukturelle Integrität in Batteriepacks (z. B. EV-Batterien, Energiespeichersysteme, tragbare Elektronik) beibehalten, die Feuchtigkeit ausgesetzt sind, und so einen langfristig zuverlässigen Betrieb gewährleisten.
Oberflächenpassivierungsbehandlung: Der kritische Korrosionsschutzprozess, der einen dünnen, dichten und inerten Schutzfilm auf der Oberfläche des Nickelstreifens bildet. Im Gegensatz zu temporären Beschichtungen (z. B. ölbasierte Schutzmittel) erzeugt die Passivierung eine chemische Bindung mit dem Nickel-Substrat, was zu einem Film führt, der:
Zusammensetzung: Hauptsächlich aus Nickeloxiden (NiO, Ni₂O₃) und Spuren von Passivierungsnebenprodukten (z. B. Chromat, Phosphat oder Silikat, je nach Passivierungsmethode) besteht. Für Batterieanwendungen (bei denen die Elektrolytverträglichkeit entscheidend ist), chromatfreie Passivierung (z. B. Phosphatpassivierung) wird häufig verwendet, um das Auslaugen toxischer Substanzen in die Batterie zu vermeiden.
Dicke: Ultradünn (20–100 nm), um sicherzustellen, dass der Kontaktwiderstand nicht erhöht oder das Schweißen (eine Schlüsselanforderung für Batterieverbinder) beeinträchtigt wird.
Haftung: Stark haftend auf der Nickeloberfläche, widersteht Abblättern oder Verschleiß während der Batterieassemblierung (z. B. Ultraschallschweißen, Biegen) oder des Langzeitgebrauchs.
Oxidationsschutz in feuchten Umgebungen: Feuchte Bedingungen (z. B. Unterböden von Elektrofahrzeugen, die Regen ausgesetzt sind, tragbare Elektronik, die in tropischen Klimazonen verwendet wird, Energiespeichersysteme in feuchten Lagern) beschleunigen die Nickeloxidation: Standardnickel reagiert mit Feuchtigkeit und Sauerstoff zu lockeren, porösen Nickeloxidschichten (NiO), die den Kontaktwiderstand erhöhen und sogar abplatzen können, um die Batterieelektrolyte zu kontaminieren. Der Passivierungsfilm adressiert dies durch:
Wirkt als Barriere zwischen Nickel und externer Feuchtigkeit/Sauerstoff, wodurch die Oxidationsreaktion an der Quelle blockiert wird.
Selbstheilung (in begrenztem Umfang): Wenn der Film leicht zerkratzt wird (z. B. während der Montage), reagiert das freigelegte Nickel mit Restpassivatoren oder Umgebungs-Sauerstoff, um eine dünne Schutzschicht neu zu bilden und weitere Korrosion zu verhindern.Selbst bei 85 % relativer Luftfeuchtigkeit (RH) und 85 °C (ein gängiger Batterieteststandard) zeigen passivierte Nickelstreifen 5 % bei unpassivierten Streifen.
Verlängerung der Batterielebensdauer: Korrosion von Nickelstreifen ist eine Hauptursache für vorzeitiges Versagen von Batteriepacks, da sie zu zwei kritischen Problemen führt:
Erhöhter Stromverlust: Oxidschichten oder Korrosionsprodukte erhöhen den Kontaktwiderstand zwischen dem Nickelstreifen und den Batteriezellenlaschen, was zu höherer Joulescher Wärme (Energieverschwendung) und geringerer Lade-/Entladeeffizienz führt. Im Laufe der Zeit kann dies die nutzbare Kapazität der Batterie um 10–20 % reduzieren.
Strukturelles Versagen: Korrosion schwächt die mechanische Festigkeit des Nickelstreifens, wodurch er unter Vibrationen (z. B. beim Fahren eines Elektrofahrzeugs) oder zyklischen Belastungen (Laden/Entladen) bricht oder reißt. Dies führt zu einer plötzlichen Zellunterbrechung, die zum Abschalten des Packs oder sogar zu einem thermischen Durchgehen (wenn lose Korrosionspartikel Kurzschlüsse verursachen) führt.Durch die Verhinderung von Oxidation und Korrosion erhalten passivierte Nickelstreifen einen geringen Kontaktwiderstand und eine strukturelle Integrität, wodurch die effektive Lebensdauer der Batterie um 20–30 % verlängert wird (z. B. von 1.000 Ladezyklen auf 1.200–1.300 Zyklen für EV-Batterien).
Gängige Passivierungsmethoden für Nickelstreifen für Batterien
Verschiedene Passivierungstechniken werden basierend auf den Anforderungen der Batterieanwendung ausgewählt (z. B. Sicherheit, Kosten, Umweltkonformität):
Passivierungsmethode
Schlüsselkomponenten
Vorteile
Anwendungsszenarien
Phosphatpassivierung
Phosphorsäure + Oxidationsmittel (z. B. Salpetersäure)
Chromatfrei (umweltfreundlich), gute Schweißbarkeit, kompatibel mit Lithium-Ionen-Elektrolyten
EV-Batterien, Unterhaltungselektronik (strenge Sicherheitsstandards)
Silikatpassivierung
Natriumsilikat + organische Zusatzstoffe
Hervorragende Feuchtigkeitsbeständigkeit, Hochtemperaturstabilität (>120 °C)
Hochleistungsbatterien (z. B. Industriegabelstapler, Energiespeicher)
Chromatpassivierung
Chromsäure + Schwefelsäure
Überlegene Korrosionsbeständigkeit, geringe Kosten
Nicht-Lithium-Batterien (z. B. Blei-Säure, Nickel-Metallhydrid), bei denen die Elektrolytverträglichkeit weniger kritisch ist
Zusätzliche Vorteile für Batteriepacks
Neben der Korrosionsbeständigkeit bieten passivierte Nickelstreifen für Batterien zusätzliche Vorteile:
Verbesserte Schweißbarkeit: Der dünne Passivierungsfilm beeinträchtigt das Ultraschall- oder Laserschweißen nicht – im Gegensatz zu dicken Beschichtungen (z. B. Galvanik) verdampft er beim Schweißen schnell und sorgt für starke, niederohmige Verbindungen zwischen dem Streifen und den Zelllaschen.
Reduzierte Elektrolytkontamination: Die Passivierung verhindert, dass Nickeloxidflocken in den Batterieelektrolyten gelangen, was zu Elektrolytschäden (z. B. Lithium-Dendritenbildung) und Kurzschlüssen führen kann.
Konstante elektrische Leistung: Durch die Aufrechterhaltung einer sauberen, niederohmigen Oberfläche sorgen passivierte Streifen auch bei feuchten Bedingungen für eine stabile Stromübertragung und vermeiden Spannungsabfälle oder Signalstörungen in Batteriemanagementsystemen (BMS).
Typische Anwendungsszenarien
Korrosionsbeständige (passivierte) Nickelstreifen für Batterien sind entscheidend für:
EV & Hybridfahrzeuge: Batteriepacks, die in Unterböden (Regen, Streusalz und Feuchtigkeit ausgesetzt) oder Motorräumen (hohe Feuchtigkeit + Temperaturschwankungen) installiert sind.
Tragbare Unterhaltungselektronik: Smartphones, Tablets und Wearables, die in feuchten Umgebungen (z. B. Fitnessstudios, tropische Regionen) verwendet werden oder versehentlicher Wassereinwirkung ausgesetzt sind.
Outdoor-Energiespeicher: Off-Grid-Solarbatterien, Notstromsysteme für abgelegene Gebiete (Regen, Tau und hohe Luftfeuchtigkeit ausgesetzt).
Marine & Unterwasserausrüstung: Tauchdrohnen, marine Sensoren oder Bootsbatterien (widerstehen Salzwassernässe und Korrosion).
In diesen Szenarien adressiert die Fähigkeit des passivierten Nickelstreifens, Feuchtigkeit zu widerstehen, direkt die Grundursache des Batterieabbaus – Oxidation und Korrosion – und gewährleistet so langfristige Zuverlässigkeit, Sicherheit und Leistung.
Weitere Informationen
Benutzerdefinierte Nickelstreifen für Batterien
2025-08-26
Benutzerdefinierte Nickelstreifen für Batterien: Auf Wunschverarbeitung von Breite (2-100mm) und Länge, geeignet für nicht standardmäßige Batteriedesigns
Schlüsselterminologie und Kernanpassungsmerkmale
Benutzerdefinierte Nickelstreifen für Batterien: Die Kernproduktdefinition bezieht sich auf Nickelstreifen (typischerweise hochreine Sorten wie 99,95%+ Nickel,oder Nickel-Kupferlegierungen für spezifische Leitfähigkeitsanforderungen) hergestellt, um den individuellen Kundenanforderungen gerecht zu werden, im Gegensatz zu Standard-Nickelstreifen (feste Breiten/Längen für gängige Batteriegrößen), z. B. 5 mm/10 mm Breite für 18650-Zellpacks). "Anpassung" konzentriert sich hier auf dimensionale Flexibilität und Kompatibilität mit nicht standardmäßigen Batteriearchitekturen,zu einem kritischen Bauteil für spezielle Energiespeicher- oder Stromversorgungssysteme.
Aufforderung zur Verarbeitung der Breite (2-100 mm): Dieser Bereich deckt die überwiegende Mehrheit der Bedürfnisse des nicht standardisierten Batteriedesigns ab.die Lösung von Szenarien, in denen die Standardbreiten entweder zu eng (nicht ausreichende Stromtragfähigkeit) oder zu breit (Raumverlust/Gewicht) sind;:
Schmale Breiten (2-10 mm): Ideal für Mikro-Batterien (z. B. medizinische Geräte wie tragbare Monitore, kleine industrielle Sensoren) oder dichte Zellstrukturen (z. B. gestapelte Taschenzellen in kompakter Elektronik),wenn der Raum begrenzt ist und nur ein geringer bis mittlerer Strom (10-50A) erforderlich ist.
Mittlere Breiten (10-50 mm): geeignet für nicht-standardmäßige Pakete mittlerer Größe (z. B. Elektroroller mit kundenspezifischen Zellmodulen, off-grid-Solarspeichersysteme mit einzigartigen Spannungskonfigurationen),Ausgleichsstromkapazität (50-200A) und Installationsflexibilität.
Weite Breiten (50-100 mm): Konzipiert für nicht-standardmäßige Anwendungen mit hoher Leistung (z. B. industrielle Gabelstapler, großflächige Energiespeicherbehälter mit individuellen Modullayouts), bei denen eine hohe Stromübertragung (200-500A) erforderlich ist,und die physikalische Größe der Batterie ermöglicht breitere Verbindungen.Die Breite wird durch Verfahren wie Schneiden (für Großbestellungen) oder Laserschneiden (für kleine Chargen/ultra enge Breiten) präzise geschnitten.Gewährleistung einer glatten Kante (keine Burrs), um zu vermeiden, dass die Batteriezellen abgerissen oder Kurzschlüsse verursacht werden.
Aufforderung zur Verarbeitung von Länge: Längenanpassung eliminiert Abfälle beim Trimmen von Standard-Längenrollen (z. B. 100 m-Rollen) für kleine oder unregelmäßig große Batteriepacks und unterstützt:
Kurze Längen (5-50 mm): Für kompakte Zell-zu-Zell-Verbindungen (z. B. maßgeschneiderte prismatische Zellstapel in Drohnen), bei denen ein Minimum an Material benötigt wird, um das Packgewicht zu reduzieren.
Lange Längen (50 mm-2 m): Für große nicht-standardmäßige Module (z. B. Batteriepakete für Elektrobusse mit abgegrenzten Zellclustern, Sicherungssysteme mit vertikalen Zellanordnungen)mit einer Breite von mehr als 20 mm,.Die Längen werden auf ± 0,1 mm Toleranz geschnitten, was bei der automatisierten oder manuellen Montage eine Konsistenz gewährleistet, die für die Aufrechterhaltung eines gleichmäßigen Kontaktdrucks zwischen dem Streifen und den Zellenden entscheidend ist.
Geeignet für nicht-standardmäßige Batteriedesigns: Nicht-Standardbatterien (z. B. maßgeschneiderte Elektrofahrzeugbatterien für Nischenfahrzeugmodelle, Hochvoltbatteriepakete für Industrieroboter,Dies ist auch der Fall, wenn die Batterien mit einer hohen Kapazität für die, prismatische, Tasche) in Bezug auf die Zellanordnung (stapelt, gestaffelt, radial), Spannungs-/Stromanforderungen oder physikalische Raumbeschränkungen.
Entsprechend den spezifischen Strombedürfnissen des Pakets (durch Breiteneinstellung: breitere Streifen für einen höheren Strom).
Einbau unregelmäßiger Montageflächen (durch Längen-/Formveränderungen, z. B. durch eingeklemmte Streifen, um Verpackungskomponenten wie Sensoren oder Kühlrohre zu vermeiden).
Einhaltung spezialisierter Fertigungsprozesse (z. B. vorgebogene Streifen für gebogene Batteriegehäuse in Elektromotorrädern).
Anpassungsprozesse und Qualitätskontrolle
Um sicherzustellen, dass die benutzerdefinierten Nickelstreifen die Sicherheits- und Leistungsstandards der Batterien erfüllen, umfasst der Herstellungsprozess gezielte Schritte:
Auswahl des Materials: basierend auf den Bedürfnissen der Batterie, z. B. 99,95% hochreines Nickel für einen minimalen Stromverlust (EVs/ESS), Nickel-Kupferlegierung (Ni-Cu 70/30) für eine verbesserte mechanische Flexibilität (tragbare Batterien).
Präzisionsschneiden:
Schneiden: Für die Anpassung von Breiten mit hohem Volumen (2-100 mm) werden mit Karbid-Schnittklingen saubere Kanten und eine enge Breitentoleranz (± 0,05 mm) erzielt.
Laserschneiden: Für extrem schmale Breiten (< 5 mm) oder komplexe Formen (z. B. L-förmige Streifen für Eckzellverbindungen), um Materialverformungen zu vermeiden und die Integrität der Kanten sicherzustellen.
Oberflächenbehandlung: Optionale kundenspezifische Behandlungen zur Verbesserung der Leistung, z. B. Zinnbeschichtung (für eine bessere Schweißbarkeit mit Aluminiumzelltabletten) oder Antioxidationsbeschichtung (für Batterien, die in feuchten Umgebungen verwendet werden).
Dimensionelle Prüfung: 100%ige Prüfung der Breite/Länge mittels automatisierter Zähne oder optischer Messsysteme, um sicherzustellen, dass keine Abweichungen von den Kundenspezifikationen vorliegen.
Leistungstests: Für kritische Anwendungen (z. B. in der Medizin oder im Automobilbereich) Prüfung der Leitfähigkeit, Zugfestigkeit und Korrosionsbeständigkeit, um den Betriebsanforderungen der Batterie gerecht zu werden.
Typische Anwendungsfälle
Benutzerdefinierte Nickelstreifen für Batterien sind für nicht standardisierte Batteriedesigns in verschiedenen Branchen unerlässlich:
Automobilindustrie und Mobilität: Maßgeschneiderte EV-Batterien (z. B. niedrig aussehende Akkus für Sportwagen, gebogene Akkus für Elektrofahrräder) und Offroad-Fahrzeugbatterien (mit robusten, nicht standardisierten Modullayouts).
Verbraucherelektronik: Flexible Batterien für Klapptelefone/Wearables (vorgebogene Nickelstreifen für gebogene Gehäuse) und Batterien für leistungsstarke Spielegeräte (breite Streifen zum schnellen Aufladen).
Medizinische Geräte: Miniaturbatterien für implantierbare Sensoren (ultra enge 2-3 mm-Streifen) und tragbare medizinische Geräte (auf maßgeschneiderte Längen für kompakte Gehäuse).
Industrie und Energie: Großflächige kundenspezifische ESS (z. B. in Behälter gefüllte Batterien mit einzigartigen Modulräumen) und industrielle Roboterbatterien (hochströmende breite Streifen für den Einsatz in schweren Anlagen).
In diesen Szenarien the ability to tailor width and length directly solves the core challenge of non-standard battery design—fitting unique form factors while maintaining reliable current transfer and safety—making custom nickel strips a foundational component for innovative battery systems.
E-Mail: cast@ebcastings.com
Weitere Informationen

